Artykuł sponsorowany
Ukryte błędy przygotowania blach, które osłabiają powtarzalność połączeń punktowych w serii
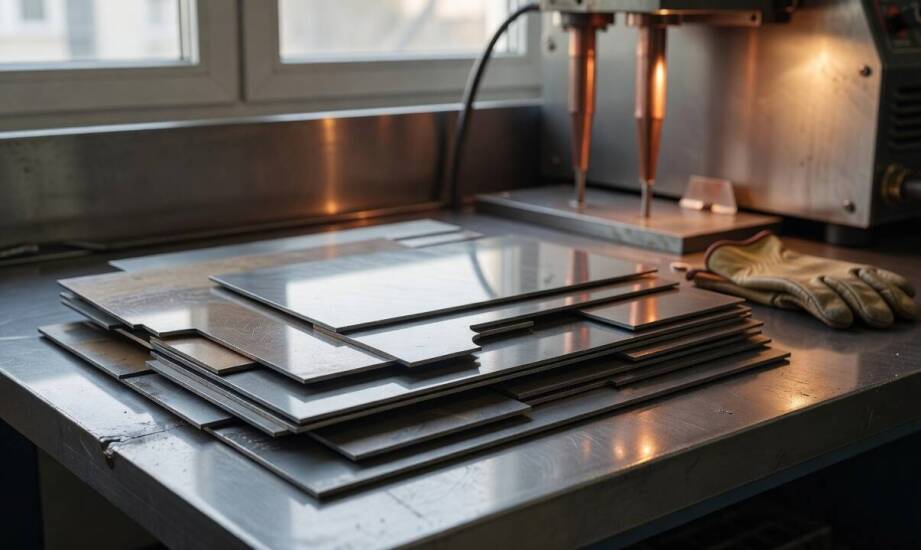
Dwie pozornie identyczne partie blach trafiają na stanowisko montażowe. Jedna zapewnia powtarzalne, wytrzymałe połączenia, druga generuje niestabilne zgrzeiny o zmiennej sile. Taka sytuacja często ma miejsce w zakładach przemysłowych, gdzie na pierwszy rzut oka materiał wydaje się odpowiednio dopracowany. Różnica najczęściej wynika z wczesnego przygotowania powierzchni przed głównym procesem łączenia. Z zewnątrz arkusze wyglądają tak samo, ale mikroskopijna warstwa zanieczyszczeń ostatecznie decyduje o jakości całego cyklu produkcyjnego. Problem ten dotyka zwłaszcza dużych partii seryjnych, w których nie ma miejsca na ciągłe korygowanie ustawień maszyn. Zrozumienie wpływu drobnych osadów pozwala uniknąć poważnych błędów konstrukcyjnych i strat materiałowych na dalszych etapach wytwarzania.
Przeczytaj również: Prawo pracy - prawa i obowiązki pracowników oraz pracodawców
Zanieczyszczenia powierzchni a opór styku
O ostatecznym wyniku łączenia elementów decydują nie tylko widoczne na pierwszy rzut oka zabrudzenia mechaniczne, takie jak opiłki czy piasek. Cienka warstwa oleju technologicznego, resztki farby lub naturalnie powstające tlenki zwiększają opór elektryczny i obniżają wytrzymałość zgrzeiny, mimo że wizualnie połączenie prezentuje się poprawnie. Zjawisko to wynika z faktu, że wszelkie powłoki niemetaliczne działają jak izolatory. Blokują one swobodny i równomierny przepływ prądu między elektrodami a blachą. Wilgoć pochodząca z nocnej kondensacji podczas magazynowania w chłodnych halach działa w bardzo zbliżony sposób, zakłócając stabilność przepływu energii cieplnej.
Przeczytaj również: Tworzenie map projektowych - klucz do sukcesu w planowaniu przestrzennym
Inżynierowie technologiczni przed rozpoczęciem docelowej serii regularnie przeprowadzają rygorystyczne próby zrywające pierwszych detali. Testy te pozwalają na wczesne wykrycie wahań wytrzymałości złącza, które pozostają całkowicie niewidoczne dla oka kontrolera jakości. Przeoczenie cienkiej warstwy tlenku żelaza skutkuje powstaniem wady polegającej na braku pełnego przetopu. Podobne mechanizmy obowiązują przy obróbce aluminium, gdzie specyficzna i bardzo twarda warstwa tlenkowa tworzy się na powierzchni w ciągu zaledwie kilku godzin od mechanicznego czyszczenia.
Przeczytaj również: Zabezpieczanie imprez masowych przed zagrożeniami terrorystycznymi: jak się przygotować?
Mechaniczne ślady obróbki i błędy logistyczne
Czystość chemiczna to tylko jeden aspekt przygotowania, ponieważ równie istotny pozostaje stan fizyczny krawędzi i płaszczyzn arkusza. Ślady pozostawione po cięciu gilotyną, drobne zadziory oraz miejscowe przegrzania powstałe przy wypalaniu plazmowym zmieniają rzeczywisty obszar kontaktu między dwoma arkuszami. Nierówna powierzchnia styku prowadzi do asymetrycznego przepływu prądu i zmiennego rozmiaru jądra zgrzeiny w kolejnych dociskanych elementach. Zamiast przepływać przez zaplanowany obszar o średnicy kilku milimetrów, energia skupia się na ostrych krawędziach, powodując powstawanie niepożądanych odprysków i przepaleń materiału.
Dodatkowe zagrożenia pojawiają się na etapie wewnętrznej logistyki i transportu. Magazynowanie rozkrojonych arkuszy w miejscach o zmiennej wilgotności powietrza błyskawicznie przyspiesza niewidoczną korozję. Przenoszenie wyciętych elementów gołymi rękami przez operatorów wprowadza na powierzchnię ludzki pot i tłuszcz, które w skali mikro odcinają styk. Skutki tych drobnych różnic systematycznie się kumulują. Ujawniają się w pełni podczas ciągłej produkcji seryjnej, w której zautomatyzowane ramię robocze utrzymuje stały prąd i docisk, podczas gdy realna przewodność arkuszy nieustannie faluje.
Prawidłowo poprowadzone zgrzewanie punktowe blach wymaga absolutnej stabilności parametrów wejściowych. Elektrody dociskają do siebie materiał z określoną siłą, a opór na styku topiąc metal tworzy solidne połączenie. Niewyrównane przygotowanie bazy sprawia, że dokładnie ten sam czas zgrzewania w jednym przypadku spaja materiał prawidłowo, a w drugim ledwie zlepia same powierzchnie.
Jednolity standard przygotowania fundamentem serii
Uzyskanie stabilnej produkcji seryjnej opiera się na wdrożeniu jednego, bezwzględnie przestrzeganego standardu wstępnego przygotowania detali. Obowiązkowa kontrola stopnia odtłuszczenia przed rozpoczęciem cyklu oraz konsekwentne używanie sprzętu ochronnego przy przenoszeniu materiału drastycznie obniżają odsetek braków. Praktyka inżynieryjna specjalistów z ATR-METAL oraz innych nowoczesnych zakładów przemysłowych udowadnia, że standaryzacja warunków brzegowych pozwala utrzymać stałą wytrzymałość na zrywanie we wszystkich schodzących z linii partiach.
Cały łańcuch technologiczny pracujący z blachami funkcjonuje jak system naczyń połączonych. Błędy popełnione na etapie wycinania laserem lub nieprawidłowego odłożenia detali na paletę przenoszą się bezpośrednio na stanowisko łączenia oporowego. Firmy produkujące komponenty do mebli loftowych czy zaawansowanych konstrukcji przemysłowych nie mogą polegać wyłącznie na wizualnej ocenie elementu. Budowa trwałego łącza rozpoczyna się od rygorystycznego zarządzania powierzchnią długo przed tym, zanim na przygotowany materiał opadną miedziane elektrody.
Kategorie artykułów
Polecane artykuły

Rola sezonowych roślin w kompozycjach na warsztatach plecenia wianków
Sezonowe rośliny odgrywają kluczową rolę w tworzeniu unikalnych kompozycji na warsztatach plecenia wianków z kwiatów. Dzięki różnorodności dostępnych gatunków, uczestnicy mają szansę wyrazić swoją kreatywność oraz dostosować wianki do pory roku. W artykule omówimy, jak sezonowe rośliny wpływają na e

Jak dostosować metalowe wyroby złączne do specyficznych wymagań rynku?
Elastyczność w produkcji wyrobów złącznych jest kluczowa dla spełnienia oczekiwań klientów. Firmy muszą dostosować swoje procesy do zmieniających się wymagań rynku, co pozwala na tworzenie innowacyjnych rozwiązań. Różnorodność zastosowań i potrzeb odbiorców sprawia, że taka elastyczność staje się ni